판스프링 생산 공정 안내 - 범퍼 스페이서 고정용 구멍 뚫기 (4부)
1. 정의:
스프링강 평판의 양 끝에 소음 방지 패드/범퍼 스페이서를 고정하기 위해 펀칭 장비와 공구 고정구를 사용하여 지정된 위치에 구멍을 뚫습니다. 일반적으로 펀칭 공정에는 냉간 펀칭과 열간 펀칭 두 가지 종류가 있습니다.
2. 애플리케이션:
일부 잎에는 눈이 감싸져 있고 다른 잎에는 눈이 감싸져 있습니다.
3. 운영 절차:
3.1. 펀칭 전 검사
구멍을 뚫기 전에 스프링 평철의 이전 공정에서 발급된 검사 합격 마크를 확인해야 하며, 반드시 합격 상태여야 합니다. 동시에 스프링 평철의 규격을 확인하여 공정 요구 사항을 충족하는 경우에만 구멍 뚫기 공정을 시작할 수 있습니다.
3.2.위치 조정 도구
아래 그림 1과 같이 스프링 평판 끝부분에 타원형 구멍을 뚫는다. 중심 구멍 위치를 기준으로 펀칭하고, L', B, a, b의 치수에 따라 위치 조정 공구를 조정한다.
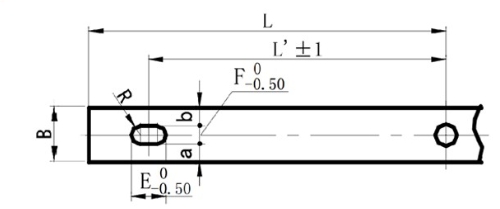
(그림 1. 끝부분에 타원형 구멍을 뚫는 위치 지정도)
아래 그림 2와 같이 스프링 평판 끝부분에 원형 구멍을 뚫는다. 중심 구멍 위치를 기준으로 펀칭하고, L' 및 B의 치수에 따라 위치 조정 공구를 조정한다.
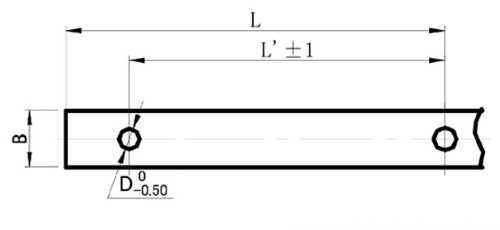
(그림 2. 끝부분에 원형 구멍을 뚫는 위치도)
3.3. 냉간 펀칭, 열간 펀칭 및 드릴링의 선택
3.3.1냉간 펀칭 적용:
1) 스프링 평강의 두께 t<14mm이고 구멍 직경이 스프링 강 평강의 두께 t보다 큰 경우 냉간 펀칭이 적합합니다.
2) 스프링강 평판의 두께 t≤9mm이고 구멍이 타원형인 경우 냉간 펀칭이 적합합니다.
3.3.2. 열간 펀칭 및 드릴링의 적용 분야:
핫펀칭냉간 펀칭에 적합하지 않은 스프링 강 평판의 경우 드릴로 구멍을 뚫는 방법을 사용할 수 있습니다.핫펀칭가열 온도는 750~850℃로 조절해야 하며, 이때 강판은 짙은 붉은색을 띤다.
3.4.펀칭 감지
구멍을 뚫을 때, 스프링 강판 평판의 첫 번째 시편을 먼저 검사해야 합니다. 첫 번째 검사를 통과한 후에야 양산을 진행할 수 있습니다. 작업 중에는 위치 결정 금형이 헐거워지거나 움직이지 않도록 특별히 주의해야 합니다. 그렇지 않으면 위치 결정 치수가 허용 오차 범위를 벗어나 불량품이 대량으로 발생할 수 있습니다.
3.5.자재 관리
천공(드릴 가공)된 스프링 강판은 가지런히 쌓아야 합니다. 임의로 놓아 표면에 흠집이 생기는 것은 금지되어 있습니다. 검사 합격 표시를 하고 작업 이관 카드를 부착해야 합니다.
4. 검사 기준:
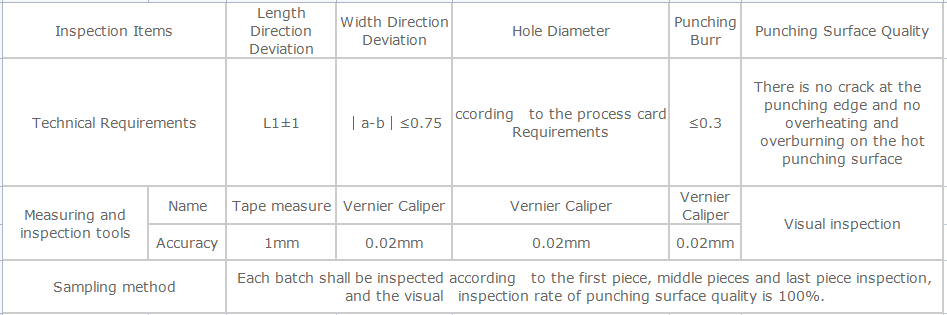
그림 1과 그림 2를 참조하여 구멍의 크기를 측정하십시오. 구멍 펀칭 및 드릴링 검사 기준은 아래 표 1과 같습니다.
게시 시간: 2024년 3월 27일


